「熱風炉をインライン化したいけれど、どれくらいの炉長が必要なの?」とお悩みではありませんか?
加熱工程をコンベア式に変更する際、大きな課題となるのが加熱炉の長さです。特に、熱風炉で30~60分程度の加熱時間が必要な場合、インライン化すると設備が非常に長くなる可能性があります。
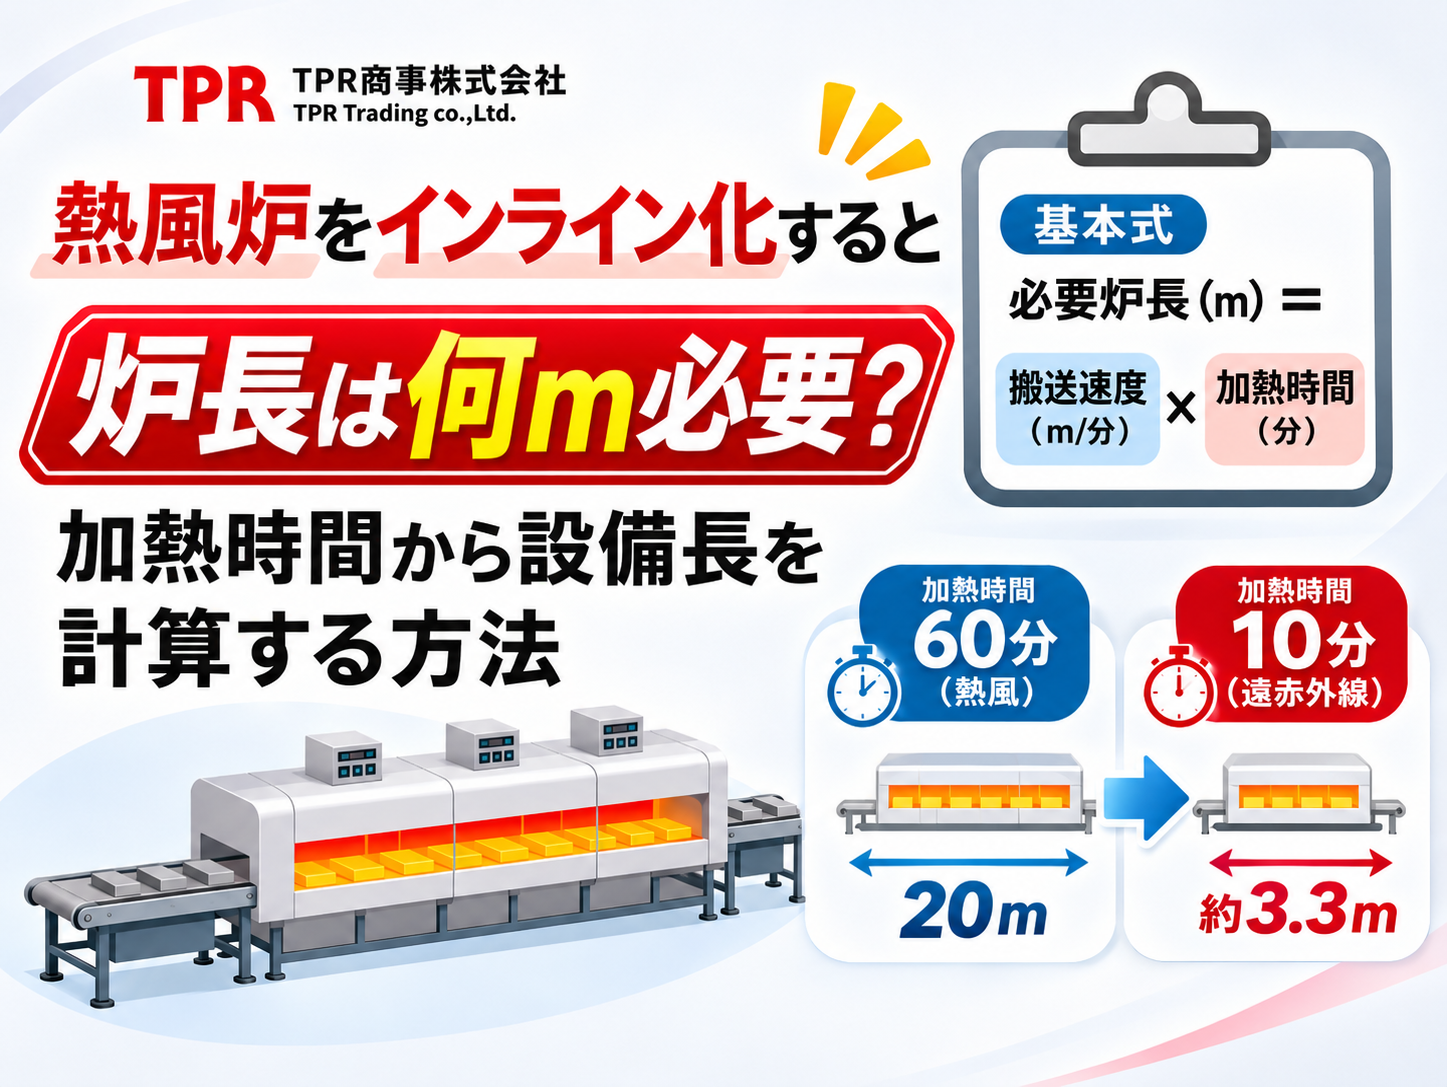
コンベア炉の必要な炉長は、基本的に「搬送速度×加熱時間」で計算が可能です。
本記事では、コンベア炉の炉長を計算する方法や、遠赤外線加熱によって設備を省スペース化する考え方について、具体例を交えて解説します。
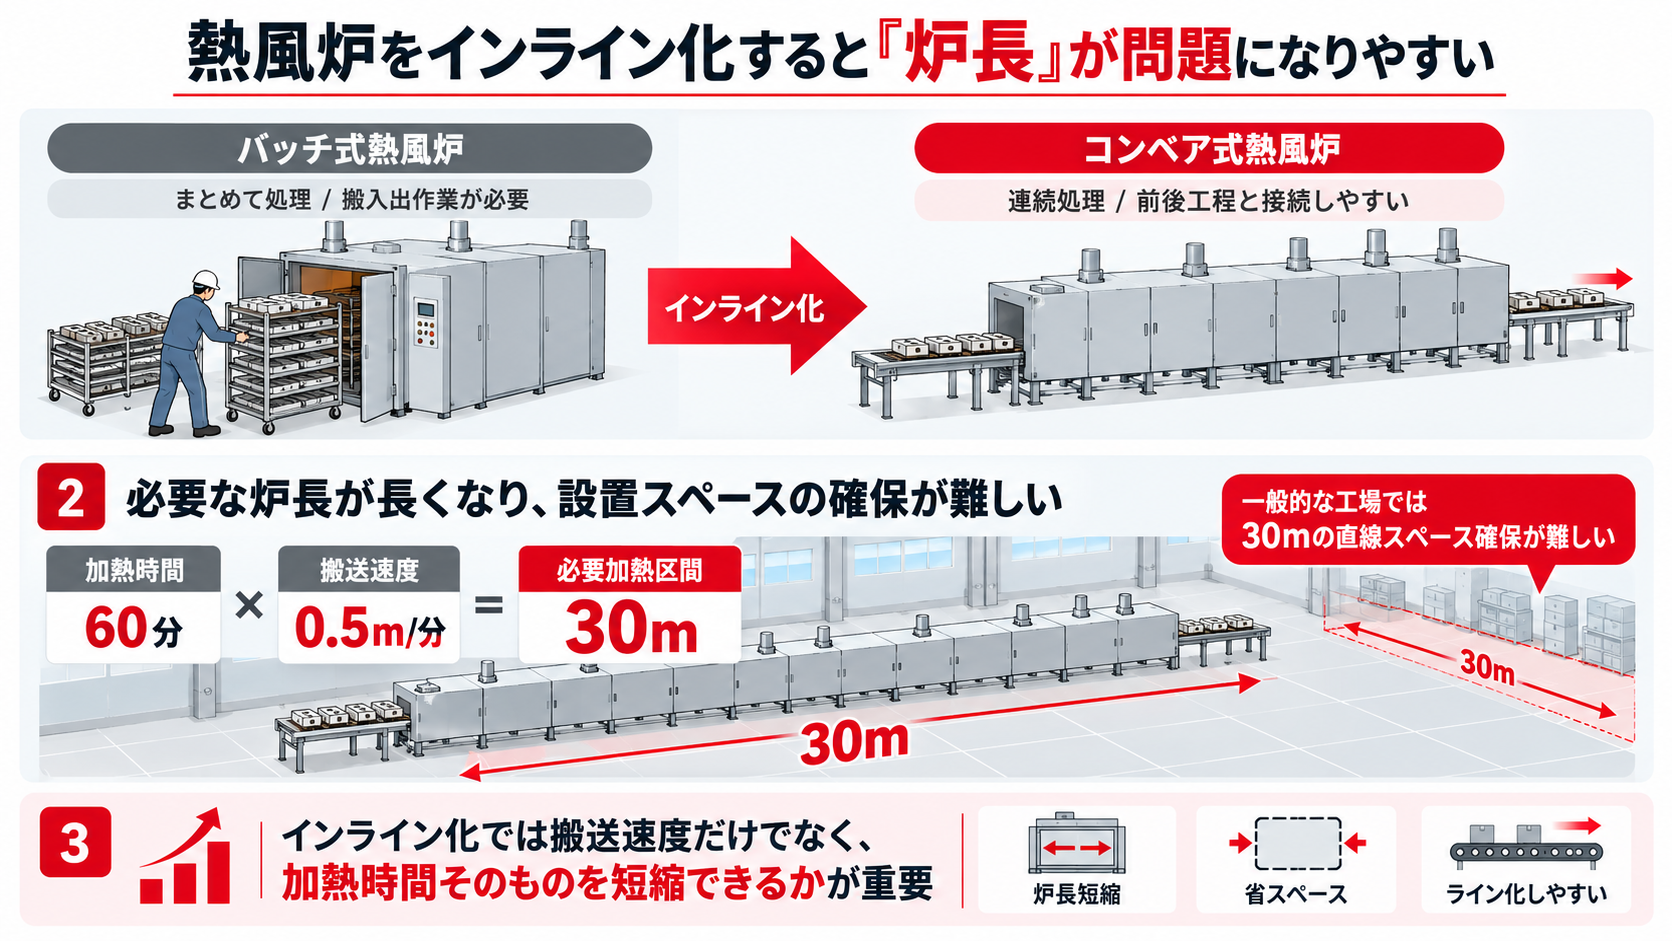
多くの製造現場では、加熱工程にバッチ式の熱風炉が使用されています。バッチ式は複数のワークをまとめて処理できますが、投入・取り出し作業が必要で、前後工程との連続化が難しいのが課題です。
そこで検討されるのが、コンベアでワークを搬送しながら加熱する「インライン化」です。インライン化すれば、ワークを連続的に処理できる一方、必要な加熱時間に応じて炉長を確保しなければなりません。
例えば、加熱時間が60分必要なワークを毎分0.5mで搬送する場合、計算上は30mもの加熱区間が必要ですが、一般的な工場では、30mの直線スペースを確保することは簡単ではありません。
そのため、インライン化を検討する際には、搬送速度だけでなく、加熱時間そのものを短縮できないかという視点が重要になります。
バッチ式の加熱工程からコンベア炉への移行を検討している方は、以下の記事も参考にしてください。卓上加熱炉を活用したインライン化の考え方を紹介しています。
コンベア炉の炉長を概算するには、搬送速度と必要加熱時間の2つを確認します。
コンベア炉の必要な長さについて確認していきましょう。
コンベア炉の加熱区間の長さは、次の計算式で求められます。
| 必要炉長(m)=搬送速度(m/min)×必要加熱時間(min) |
搬送速度が0.5m/分、必要加熱時間が40分の場合は、以下のとおりです。
0.5m/min × 40min = 20m
つまり、ワークを40分間加熱するには、計算上20mの加熱区間が必要になります。
ただし、これはワークが一定速度で移動する場合の概算値です。実際の設備では、入口・出口の搬送部分や冷却区間などを含めて検討する必要があります。
加熱時間と炉長は比例関係です。
搬送速度を一定にした場合、加熱時間を半分に短縮できれば、必要な加熱区間も半分になります。同様に、加熱時間が60分から10分に短縮できれば、必要炉長は計算上1/6になります。
これは、設備を省スペース化するうえで大きなメリットです。
ただし、加熱時間を短縮しても、ワークの温度や製品品質が要求条件を満たしていることが前提となります。
ここでは、従来60分かかっていた加熱工程を、遠赤外線加熱によって10分に短縮できたと仮定して計算してみましょう。搬送速度を変えない場合、必要な加熱区間は以下のようになります。
| 加熱時間60分(熱風の場合) | 加熱時間10分(遠赤外線加熱の場合) |
| 20m | 約3.3m |
| 30m | 約5.0m |
| 40m | 約6.7m |
例えば、従来20mの加熱区間が必要だった設備では、加熱時間を10分に短縮できれば約3.3mになります30mの場合でも、計算上は約5mです。
このように、加熱時間の短縮は、コンベア炉の炉長を大幅に縮小する可能性があります。
ただし、実際の設備では、昇温ゾーン・温度保持ゾーンの構成や、入口・出口、搬送機構なども考慮しなければなりません。表の数値はあくまで加熱区間の理論値であり、設備全体の長さを示すものではない点に注意してください。
熱風炉の加熱時間が長くなる理由は、ワークの昇温と関係しています。
熱風炉の処理時間が長くなる原因を以下で確認していきましょう。
熱風炉は、ヒーターで温めた空気をファンなどで循環させて、ワークに熱を伝える仕組みです。
熱風を利用することで炉内を比較的均一な温度に保ちやすい一方、空気からワークへの熱伝達には時間がかかります。風速やワークの配置によって熱の伝わり方が変わるため、加熱条件を適切に設定することが大切です。
また、ワークの形状が複雑な場合や、複数のワークを密集させて配置している場合は、熱風が十分に行き渡らない部分が生じることがあります。その結果、ワークごとに昇温速度の差が生まれ、すべてのワークを目標温度まで加熱するために、処理時間を長く設定する必要が出てきます。
加熱工程では、炉内温度が設定温度に到達したからといって、ワーク内部まで同じ温度になっているとは限りません。
厚みのある樹脂や金属部品、ポッティング材などは、内部の温度が上がるまでに時間が必要です。樹脂の硬化工程では、目標温度に到達した後も一定時間の保持が必要になる場合があります。
厚みのあるワークでは表面から内部へ熱が伝わるまでに時間差があるため、表面温度だけを基準に加熱時間を決めると、内部の加熱が不十分になりかねません。そのため、品質に影響する部分の温度を確認し、必要な昇温時間を把握することが重要です。
炉長を計算する際には、ワークの昇温時間と必要な温度保持時間の両方を考慮する必要があります。
熱風炉の加熱時間を短縮する方法の一つが、遠赤外線加熱への変更です。遠赤外線加熱には、主に次のような特徴があります。
| 特徴 | 詳細 |
|---|---|
| ワークへの直接的な放射加熱 | 空気を介した熱伝達だけに頼らず、放射エネルギーをワークに吸収させて加熱する |
| 立ち上がり時間の短縮 | 応答性の高いヒーターを使用することで、加熱開始時や温度変更時の待ち時間を短縮できる可能性がある |
| 樹脂の昇温時間短縮 | 樹脂の種類や厚み、赤外線の吸収特性によっては、内部の温度上昇を早められる可能性がある |
ただし、遠赤外線はすべてのワークに万能というわけではありません。材質やワークの形状によっては、加熱ムラや昇温時間が課題になるケースも多くあります。
TPR商事では、エポキシ樹脂やポッティング材の加熱工程に遠赤外線を採用し、処理時間を短縮した事例があります。
従来40分以上かかっていたエポキシ系接着剤の加熱処理を10分まで短縮し、コンベア式でのインライン化につなげた事例は、以下の資料でご覧いただけますので、ぜひダウンロードしてください。
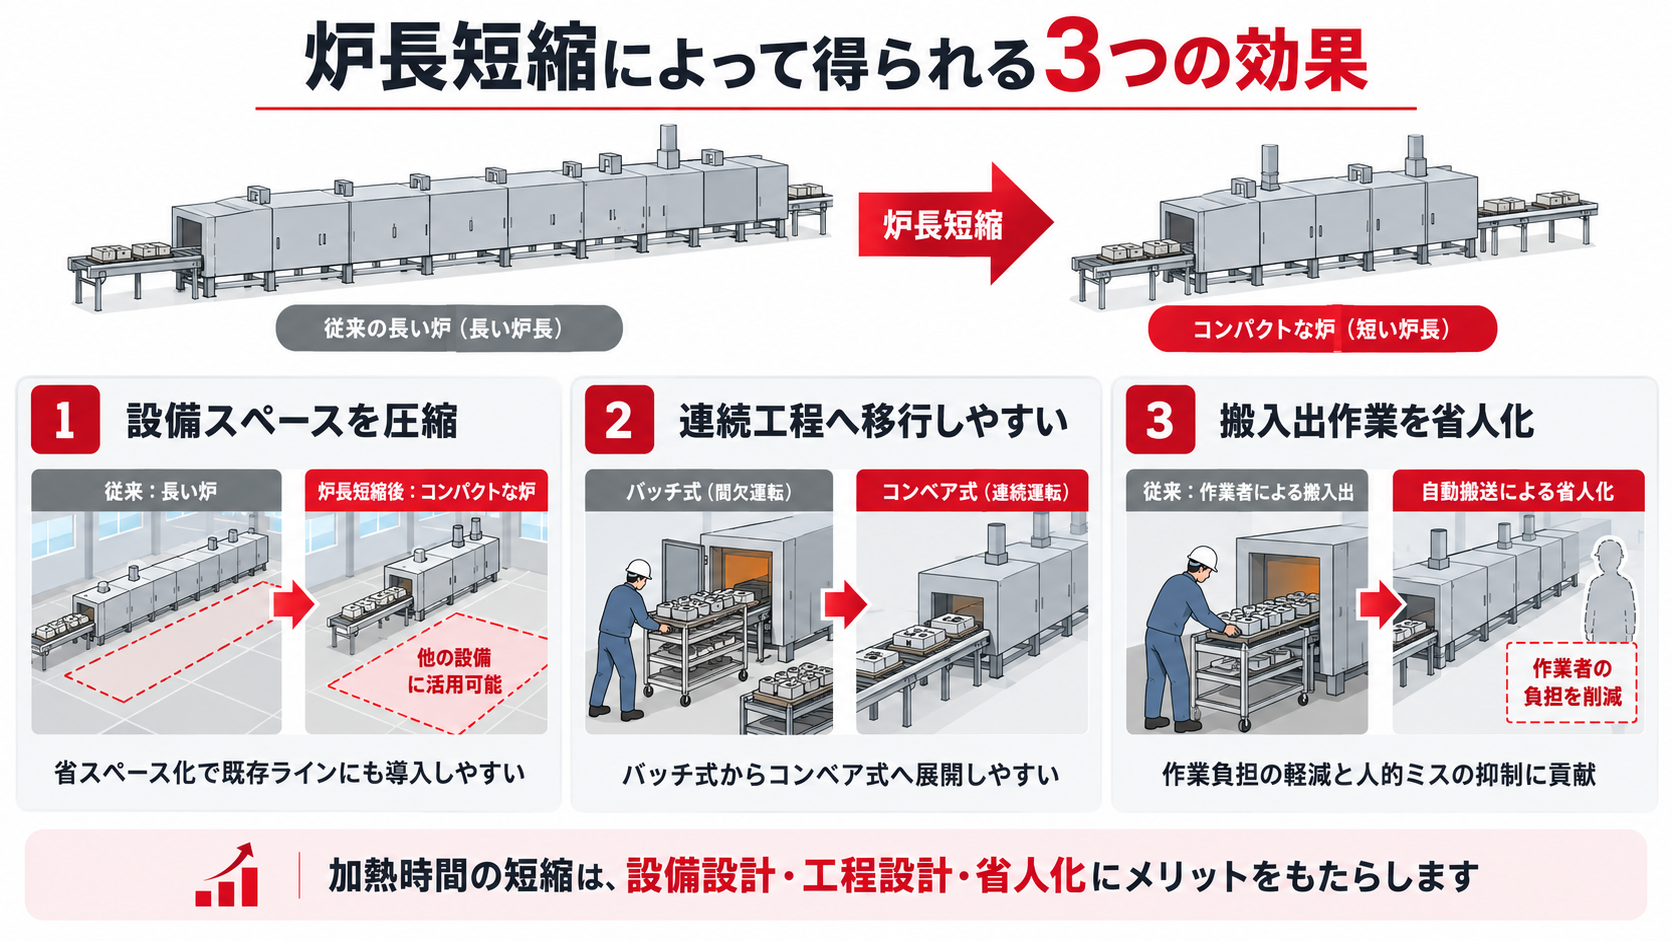
加熱時間の短縮によって炉長を短くできれば、設備設計や生産工程にさまざまなメリットが生まれます。
炉長短縮による3つのメリットを以下で確認しましょう。
炉長を短縮できれば、これまでスペース不足でインライン化を断念していた工程でも、設備を導入できる可能性があります。
既存の生産ラインに加熱設備を追加する場合、設置スペースの確保が課題になることもあるでしょう。炉長を短縮できれば、前後工程との配置を調整しやすくなり、既存ラインへの組み込みも検討しやすくなります。
設備全体をコンパクトにすることで、ワークの搬送距離の短縮が可能です。搬送経路が短くなれば、工場内のレイアウトを見直す際にも選択肢が広がります。
また、空いたスペースを別の生産設備や作業エリアとして活用できる点もメリットです。
加熱工程を短時間化できれば、従来のバッチ式からコンベア式への移行を検討しやすくなります。
バッチ式では、ワークを炉内に投入し、加熱が完了してから取り出す作業を繰り返すのが一般的です。一方、コンベア式ではワークを一定の速度で搬送しながら加熱するため、投入から搬出までの流れを連続化できます。
ワークの出し入れに伴う作業負担を軽減できるほか、加熱待ちの時間を減らせることもメリットです。前後工程と搬送設備を接続することで、ワークの流れを連続化し、工程間の滞留を減らせる可能性があります。
バッチ式の加熱炉では、ワークをトレーや台車に並べ、炉内へ投入して取り出す作業が必要です。コンベア式に変更すれば、こうした搬入出作業を自動化しやすくなります。
特に、重量のあるワークや大量の製品を扱う工程では、搬入出作業が作業者の負担になることも少なくありません。また、加熱が完了するたびにワークを入れ替える必要があるため、作業のタイミングによっては、ほかの工程に人員を配置しにくくなる場合もあります。
コンベア式で前後工程との搬送を連携させれば、作業者が加熱炉に付きっきりになる必要性を減らせます。一定の間隔でワークを搬送することで、投入忘れや取り出しの遅れといった人的ミスの抑制も期待できるでしょう。
人手による作業を減らすことで、省人化だけでなく、作業者の負担軽減や搬送ミスの防止にもつながります。
遠赤外線加熱による時間短縮やインライン化は、以下のような工程で検討できます。
| 工程・用途 | 検討するポイント |
| エポキシ樹脂硬化 | 目標温度までの昇温時間や硬化時間の短縮 |
| ポッティング材硬化 | 樹脂内部の昇温や硬化ムラの抑制 |
| 接着剤硬化 | 接着部の温度管理と処理時間の短縮 |
| アニール処理 | 加熱時間と必要な温度保持条件の最適化 |
| 車載用電子部品 | 温度分布の安定化と連続処理への対応 |
特に、樹脂の硬化工程は、遠赤外線加熱による時間短縮を検討する価値があります。
ただし、すべての工程で熱風炉より短時間になるとは限りません。材質や要求品質によっては、熱風と遠赤外線を組み合わせた加熱方式が適している場合もあります。
ここまで、加熱時間を60分から10分に短縮できれば、炉長も約1/6になると説明しました。しかし、これは搬送速度が一定で、必要加熱時間を実際に1/6まで短縮できた場合の理論値です。
実際のコンベア炉の設計では、次の7つの条件を確認しましょう。
| 項目 | 内容 |
|---|---|
| ワーク材質 | 金属・樹脂・ゴムなどの熱特性や赤外線吸収特性 |
| ワーク寸法・重量 | 厚みや重量による昇温時間の違い |
| 目標温度 | 到達させたいワーク温度と必要な保持時間 |
| 搬送速度 | 生産タクトに応じたコンベア速度 |
| 品質条件 | 硬化状態や温度ムラなどの許容範囲 |
| ヒーター配置 | 上下加熱・片面加熱などの構成 |
| 前後工程 | 搬入出や冷却に必要なスペース |
ワークのサイズや厚みが大きい場合は、表面が素早く昇温しても内部の温度上昇に時間がかかることがあります。加熱後に一定温度で保持する必要があれば、その時間に応じた炉長も必要です。
したがって、加熱炉の省スペース化では、机上計算だけでなく、実際のワークによる加熱テストが重要になります。
熱風炉から遠赤外線加熱炉への置き換えや、バッチ式からコンベア式への変更を検討する場合は、以下の情報を整理しておきましょう。
| 確認項目 | 確認する内容 |
| 現在の炉長 | 加熱区間の長さと設備全長 |
| 処理時間 | 昇温・保持を含む必要加熱時間 |
| 搬送速度 | 現在または計画中の搬送速度 |
| ワーク | 材質・寸法・重量・処理数量 |
| 処理温度 | 炉内設定温度と目標ワーク温度 |
| 1時間あたり処理数 | 現在の生産能力と目標数量 |
特に重要なのが、現在の加熱時間と目標とする生産タクトです。
例えば、現在の加熱時間が10分で、1分ごとにワークを投入したい場合、コンベア炉では複数のワークを同時に加熱できる構造が必要になります。
ワークの寸法や投入間隔が決まっていれば、目標とする処理数量から必要な搬送速度を算出できます。搬送速度と加熱時間がわかれば、必要な炉長を概算で求めることも可能です。
ただし、炉長を短縮するには、単純にヒーターの出力を高めるだけでなく、ワークの材質や形状、目標温度に適した加熱方式を選ぶ必要があります。
既存の処理条件を整理し、遠赤外線加熱によるテスト結果と比較することで、加熱時間の短縮や設備のコンパクト化など、どの程度の改善余地があるかを判断しやすくなるでしょう。
加熱炉のインライン化や省スペース化を検討する際には、まず現在の加熱時間をどこまで短縮できるかを確認することが大切です。
TPR商事では、遠赤外線ヒーターを使用した加熱テストを通じて、ワークの昇温特性や必要な処理条件を確認し、設備構成を検討できます。気になる方は、お気軽にTPR商事までお問い合わせください。