「バッチ炉へのワークの搬入出に人手がかかっている」「増産したいけれど、加熱工程が追いつかない...」とお悩みではありませんか?
こうした課題を解決する方法の一つが、バッチ炉からコンベア炉への置き換えです。コンベア炉を導入すれば、ワークの搬入から加熱、搬出までを連続化でき、加熱工程の自動化や省人化につながります。
ただし、すべてのバッチ炉がコンベア炉に適しているわけではありません。加熱時間や処理能力、ワークの形状などを確認せずに置き換えると、設備が想定以上に大型化する可能性があります。
本記事では、バッチ炉とコンベア炉の違いや導入メリット、置き換え前に確認すべき8つの条件を解説します。遠赤外線加熱を活用したインライン化の可能性についても紹介しますので、ぜひ参考にしてください。
バッチ炉は、一定量のワークを炉内に投入し、まとめて加熱処理する設備です。一方、コンベア炉は、ワークを搬送しながら連続的に加熱する設備で、連続炉とも呼ばれます。両者の大きな違いは、ワークの処理方法です。
| 比較項目 | バッチ炉 | コンベア炉 |
| 加熱方式 | ワークをまとめて加熱 | 搬送しながら連続加熱 |
| 搬入・搬出 | 手作業や台車など | コンベアによる搬送 |
| 処理条件 | ロットごとに変更しやすい | 一定条件での連続処理に適する |
| 自動化 | 別途搬送機構などが必要 | 前後工程と連携しやすい |
バッチ炉は多品種少量生産に対応しやすい反面、ワークの搬入出に人手がかかることや、加熱処理を待つワークが滞留しやすいといった課題があります。また、増産時には処理能力が不足したり、作業者によってワークの投入タイミングにばらつきが生じたりすることもあります。
生産ラインのほかの工程が自動化されている場合、加熱工程だけがバッチ処理になっていると、生産全体のボトルネックになりかねません。
こうした課題を解決する方法として、加熱炉のインライン化が検討されています。
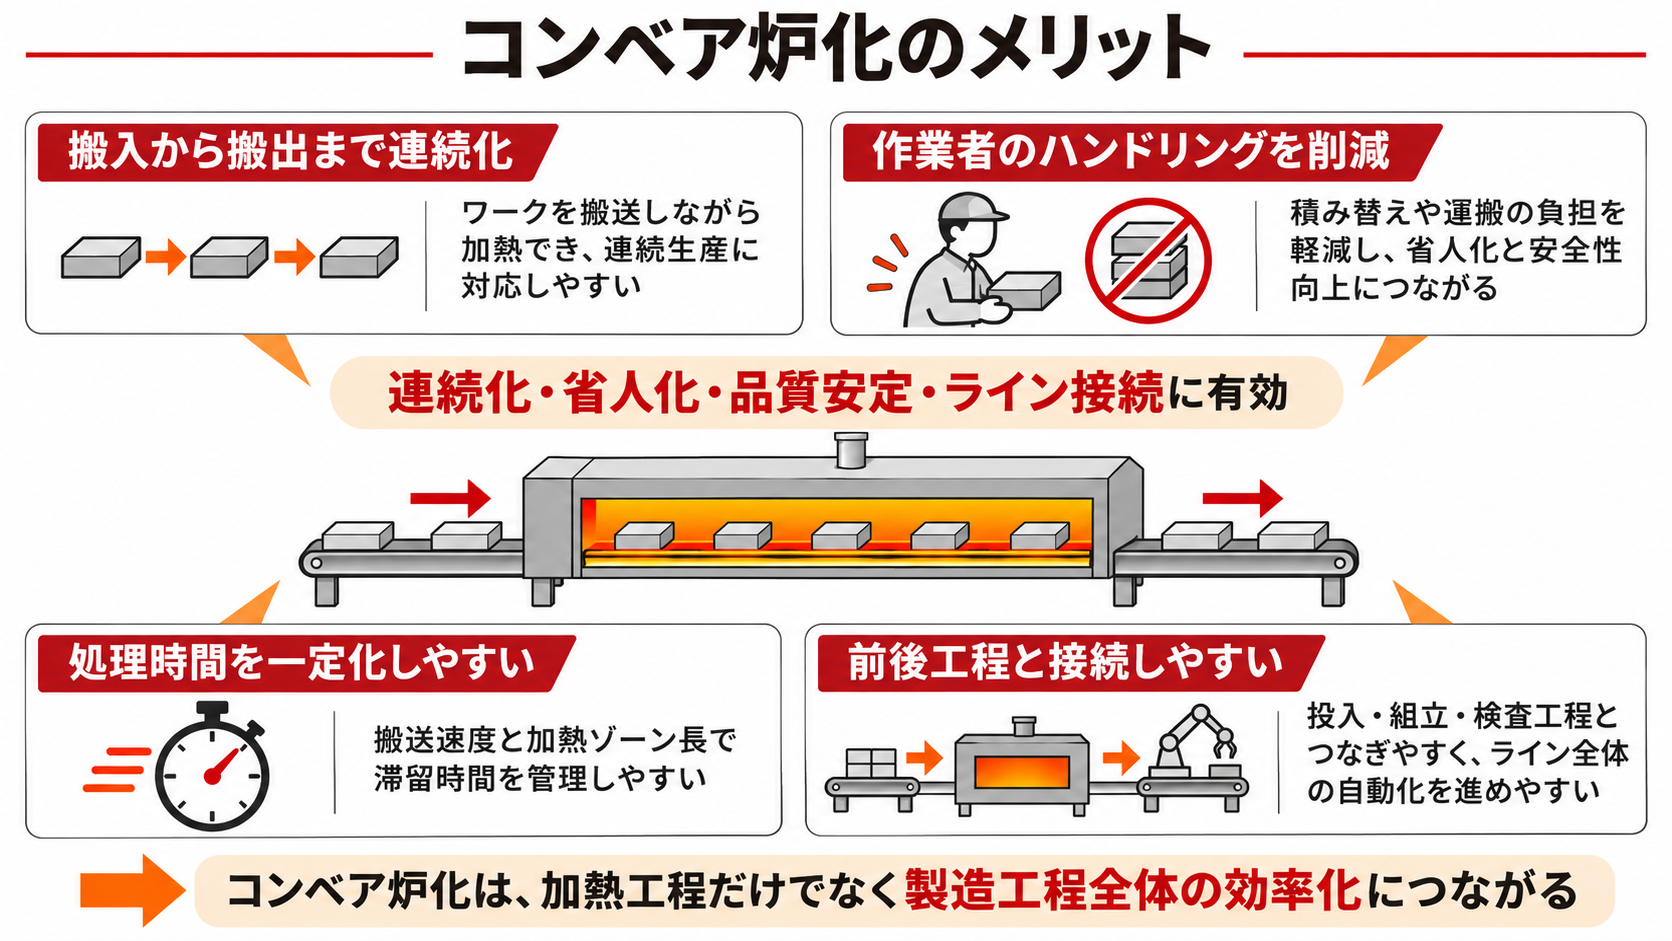
バッチ炉をコンベア炉へ置き換えることで、加熱工程の連続化や省人化、生産性の向上などが期待できます。
コンベア炉は、バッチ炉のようにワークをまとめて投入し、加熱完了後に取り出す作業が不要になるため、搬入出にかかる作業者の負担を軽減できます。特に、重量物や高温のワークを扱う工程では、安全性の向上にもつながるでしょう。
搬送速度と加熱ゾーンの長さによって炉内の滞留時間が決まるため、ワークごとの加熱時間を一定に保ちやすいこともメリットです。作業者による投入タイミングの違いを抑えられるため、加熱条件の安定化や品質のばらつき低減が期待できます。
コンベア炉は投入装置や組立装置、検査装置など、前後工程との接続がしやすいという特徴もあります。搬送設備や制御システムを連携させれば、加熱工程だけでなく、生産ライン全体の自動化も視野に入るでしょう。
このように、コンベア炉化は単なる加熱設備の置き換えにとどまらず、製造工程全体の効率化を図るための有効な選択肢です。
バッチ炉からコンベア炉へ置き換える際は、現在の加熱条件を整理することが重要です。特に、次の8つの項目を確認しましょう。
それぞれを掘り下げて確認していきます。
まず確認したいのが、加熱対象となるワークの材質や寸法、重量です。
金属と樹脂では熱の伝わり方が異なり、同じ材質でも厚みや形状によって必要な加熱時間は変わります。特に、厚みのあるワークでは、表面が目標温度に達していても、内部まで十分に加熱されていないケースがあるため注意が必要です。
また、コンベア炉では搬送中のワークの安定性も重要になります。重量のあるワークではコンベアの耐荷重を確認するほか、形状によっては専用の搬送治具が必要になるでしょう。
ワークの特性は、加熱方式だけでなく、搬送方法や設備構成にも影響する重要な確認項目です。
次に、ワークを何℃まで加熱する必要があるのか、どの程度の温度ばらつきが許容されるのかを確認します。
例えば、目標温度が150℃の場合でも、許容温度幅が±5℃なのか±10℃なのかによって、求められる温度制御の精度は異なります。厳密な温度管理が必要な工程では、ヒーターの配置や加熱ゾーンの分割なども検討が必要です。
また、炉内の設定温度とワークの実際の温度は基本的に一致しません。 特にコンベア炉では、ワークが移動しながら加熱されるため、炉内の位置によって温度が変化します。
製品の品質を安定させるには、ワーク自体の温度を基準に加熱条件を検討することが重要です。
現在のバッチ炉で、ワークの加熱にどの程度の時間がかかっているのかを確認します。
ここで重要なのは、炉の運転時間だけでなく、ワークが目標温度に到達するまでの時間を把握することです。例えば、炉の運転時間が60分であっても、その内訳が昇温30分、温度保持30分であれば、それぞれの工程を分けて検討する必要があります。
また、バッチ炉ではワークの投入量や配置によって、昇温時間に差が生じることもあるでしょう。実際の生産条件に近い状態で確認することが大切です。
加熱時間はコンベア炉の設備長を決める重要な要素であり、置き換え前に短縮の可能性を検討しておく必要があります。
コンベア炉を選定する際は、1時間あたり何個のワークを処理する必要があるのか、目標とする処理能力を明確にしましょう。
例えば、1個あたり60秒のタクトタイムが求められる場合でも、加熱時間を60秒以内に短縮する必要があるとは限りません。コンベア炉では複数のワークを炉内で同時に搬送できるため、必要な加熱時間を確保しながら、一定間隔で製品を取り出すことが可能です。
将来的な増産を見込む場合は、現在の生産量だけでなく、必要となる最大処理能力も考慮して設備仕様を検討することが重要です。
樹脂の硬化工程では、急激な昇温による変形や品質不良を防ぐため、段階的な加熱が求められることもあるでしょう。また、目標温度に到達した後、一定時間の温度保持が必要な工程もあります。
このような時間経過に伴うワークの温度変化を「温度プロファイル」と呼びます。
コンベア炉では、加熱ゾーンごとに温度を設定することで、必要な温度プロファイルの実現が可能です。ただし、ワークの搬送速度や熱容量によって実際の温度変化は異なるため、加熱テストで確認しましょう。
コンベア炉への置き換えでは、ワークをどのような向きや姿勢で搬送するのかも重要な確認項目です。
例えば、複雑な形状のワークでは、専用治具による固定が必要になる場合があります。また、ワークの向きによってヒーターからの熱の受け方が変わり、加熱ムラが発生する可能性もあるでしょう。
特に遠赤外線加熱では、ヒーターとワークの位置関係や距離が加熱状態に影響します。搬送治具自体が熱を吸収することや、加熱によってワークが変形する可能性にも注意が必要です。
安定した搬送と均一な加熱を両立できる方法を検討しましょう。
コンベア炉は、必要な加熱時間と搬送速度によって設備長が決まるため、設置可能なスペースを事前に確認する必要があります。
例えば、搬送速度が毎分0.5mで加熱時間が10分の場合、加熱ゾーンだけで約5mの長さが必要です。さらに、ワークの搬入部や搬出部、冷却工程などを含めると、設備全体はそれ以上の大きさになります。
炉本体の設置面積だけでなく、メンテナンス用の作業スペースや周辺設備との距離も考慮しなければなりません。
既存ラインに組み込む場合は、前後工程との接続位置や搬送高さも重要です。設置スペースに制約がある場合は、加熱時間の短縮による設備のコンパクト化も検討しましょう。
コンベア炉への置き換えでは、炉本体の仕様だけでなく、電源や排気設備、安全対策などのユーティリティも確認が必要です。
既存の電源設備で必要なヒーター容量を確保できるか、制御盤の設置場所があるかなどを確認します。加熱中に溶剤やガスが発生する工程では、適切な排気設備が必要になるでしょう。
安全面では、非常停止回路や過昇温防止装置に加え、コンベアが停止した際の対策も重要です。ワークが炉内に滞留すると、過加熱によって品質不良や設備トラブルにつながる可能性があります。
設備導入後の安定稼働を見据え、周辺設備を含めた仕様を検討することが大切です。
バッチ炉からコンベア炉への置き換えで、特に重要なのが加熱時間です。
コンベア炉では、ワークを必要な時間だけ加熱ゾーン内に滞留させる必要があります。そのため、加熱時間が長いほど、同じ処理能力を確保するために必要な加熱ゾーンも長くなる傾向があります。
ここで検討したいのが、加熱方式の見直しです。熱風によってワークを加熱している場合、遠赤外線加熱へ変更することで、昇温時間を短縮できる可能性があります。
遠赤外線加熱は、ヒーターから放射されたエネルギーによってワークに熱を伝える方式です。ワークの材質や表面状態、ヒーターとの距離などによっては、効率よく加熱できる場合があります。
ただし、すべてのワークで熱風加熱より短時間になるわけではありません。コンベア炉の設備仕様を決める前に、加熱方式を含めて必要な処理時間を検証することが重要です。
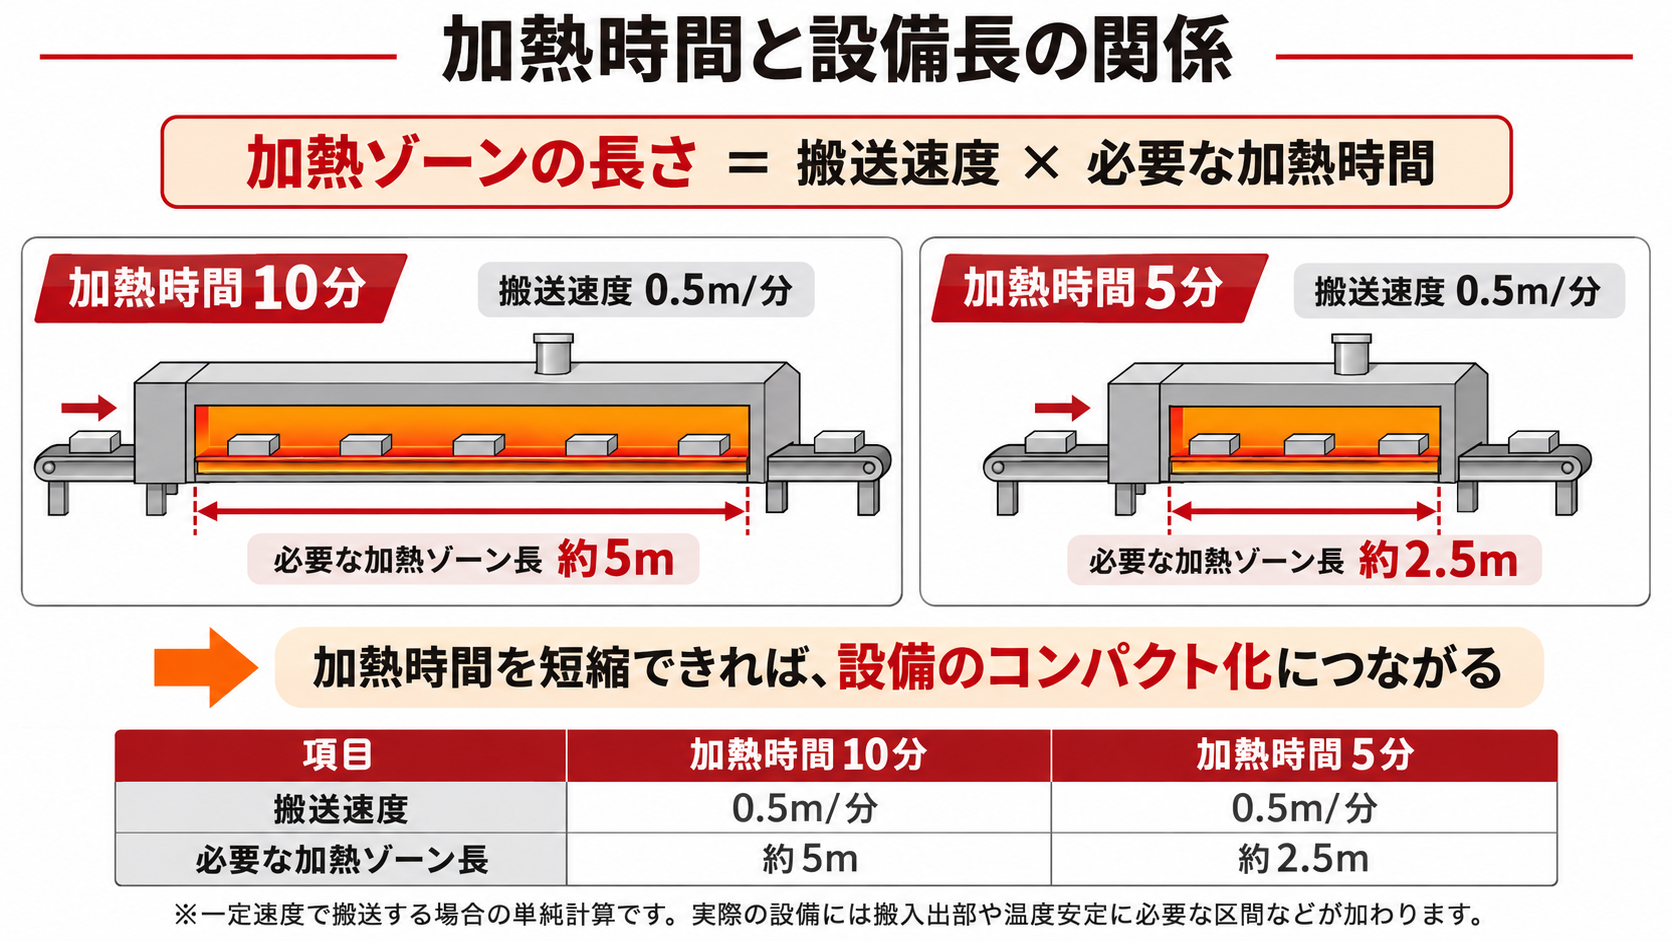
コンベア炉の加熱ゾーンの長さは、基本的に次の関係で考えられます。
加熱ゾーンの長さ=搬送速度×必要な加熱時間
例えば、ワークを1分間に0.5m搬送し、必要な加熱時間が10分の場合、加熱ゾーンには約5mの長さが必要です。一方、加熱時間を5分に短縮できれば、同じ搬送速度でも必要な加熱ゾーンは約2.5mになります。
| 項目 | 加熱時間10分 | 加熱時間5分 |
| 搬送速度 | 0.5m/分 | 0.5m/分 |
| 必要な加熱ゾーン長 | 約5m | 約2.5m |
※一定速度で搬送する場合の単純計算です。実際の設備には搬入出部や温度安定に必要な区間などが加わります。
このように、加熱時間を短縮できれば、設備のコンパクト化につながる可能性があります。
逆に、現在の加熱時間をそのままコンベア炉へ適用すると、想定以上に長い設備に成る可能性もあるので、注意が必要です。
遠赤外線加熱炉は、ワークや処理条件によって、さまざまな工程でインライン化を検討できます。以下は、遠赤外線加熱で時間短縮が期待できる工程です。
| 工程 | 主な用途 |
| 樹脂硬化 | 樹脂材料の加熱・硬化 |
| 接着剤硬化 | 接着剤の硬化促進 |
| ポッティング | 封止材の加熱・硬化 |
| アニール | 樹脂部品などの熱処理 |
| 乾燥 | 塗布材や印刷物などの乾燥 |
接着剤硬化工程では、ワークを搬送しながら連続的に加熱することで、前後の組立工程との接続が検討できます。ただし、厚みのあるワークや内部まで均一に加熱する必要がある工程では、表面と内部の温度差に注意が必要です。
遠赤外線加熱の適性はワークによって異なるため、実際の加熱テストで確認しましょう。
以下の資料では、遠赤外線加熱で時短を実現した事例を紹介していますので、ぜひご参考にしてください。
コンベア炉は加熱工程の自動化に適していますが、必ずしもすべての工程で最適とは限りません。
多品種少量生産で段取り替えが頻繁に発生する場合や、処理能力よりも運用の柔軟性を優先したい場合は、バッチ炉を残した方が合理的でしょう。
特に、ワークの形状や寸法が製品ごとに大きく異なる工程では、コンベア炉への置き換えによって搬送治具の交換や温度条件の切り替えが増え、かえって作業効率が低下する可能性があります。
加熱時間が非常に長い工程では、コンベア炉に必要な加熱ゾーンが長くなるため、バッチ炉の方が省スペースで対応できるケースもあるでしょう。
このように、設備の自動化だけを優先するのではなく、生産品目や処理条件、設置スペースなどを総合的に考慮することが重要です。
一方、ワークの種類や加熱条件が一定している工程では、コンベア炉への置き換えが適しているといえます。
特に、同じ形状のワークを連続生産している場合は、搬送速度や加熱条件を一定に保ちやすく、安定した品質と処理能力の確保が期待できるでしょう。
前後工程がすでに自動化されている場合は、コンベア炉を組み込むことで、生産ライン全体の自動化を進めやすくなります。これまで人手で行っていたワークの搬入出を自動化できれば、作業者の負担軽減や省人化にもつながるでしょう。
コンベア炉への移行が可能かどうかは、必要な加熱時間や処理能力、設置スペースなどによって異なります。そのため、現在の生産条件を整理したうえで、設備仕様を検討することが大切です。
バッチ炉からコンベア炉への置き換えを成功させるには、設備設計の前に加熱テストを行うことが大切です。加熱テストでは、主に次の内容を確認します。
現在の加熱時間を短縮できるかどうかは、コンベア炉の設備長や処理能力に直結します。
机上の計算だけで設備仕様を決定するのではなく、実際のワークを使って加熱条件を検証することが重要です。
TPR商事では、バッチ炉からコンベア炉への置き換えを検討する際、現在の加熱条件を確認しながら設備仕様を検討します。
基本的な流れは次のとおりです。
バッチ炉からコンベア炉への置き換えは、加熱条件を見直すことで、加熱工程全体の生産性を改善できる可能性があります。
「現在のバッチ炉を自動化したい」「コンベア炉への置き換えが可能か知りたい」という場合は、ぜひTPR商事へご相談ください。現在の処理条件やワークの情報をもとに、加熱時間の短縮やインライン化の可能性を検討します。